

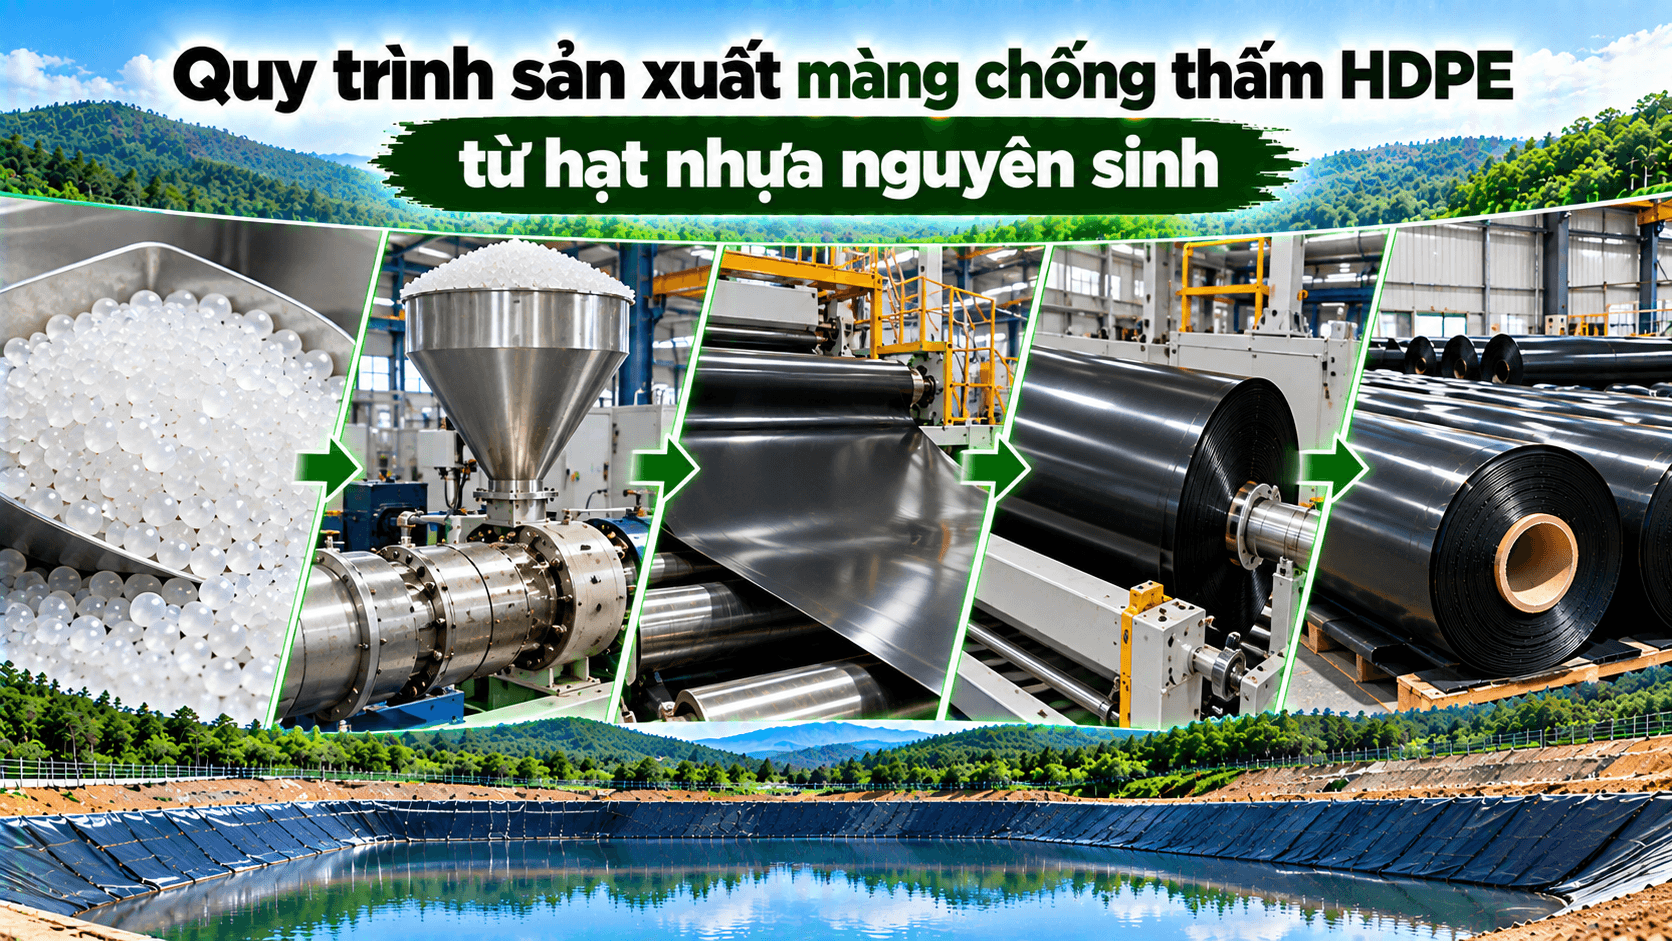
1. Tổng quan về sản xuất màng chống thấm HDPE từ hạt nhựa nguyên sinh
Màng chống thấm HDPE là vật liệu địa kỹ thuật được sản xuất từ polyethylene tỷ trọng cao, có khả năng ngăn nước và nhiều loại chất lỏng thấm qua. Sản phẩm được ứng dụng trong hồ chứa nước, hồ nuôi thủy sản, hồ xử lý nước thải, bãi chôn lấp chất thải và các công trình công nghiệp.
Để tạo ra màng HDPE đạt chất lượng, nhà sản xuất cần kiểm soát chặt chẽ từ nguyên liệu đầu vào đến quá trình tạo hình và kiểm tra thành phẩm.
Trong đó, hạt nhựa nguyên sinh là nguyên liệu quan trọng. Đây là loại polymer chưa trải qua quá trình sử dụng hoặc tái chế từ sản phẩm nhựa đã qua sử dụng. Khi được lựa chọn đúng cấp nguyên liệu và phối trộn theo công thức phù hợp, hạt nhựa giúp nhà sản xuất kiểm soát các đặc tính của màng như độ bền kéo, độ giãn dài và khả năng chống chịu tác động cơ học.
Quy trình sản xuất màng HDPE công nghiệp thường bao gồm các công đoạn chính:
- Lựa chọn và kiểm tra hạt nhựa nguyên sinh.
- Phối trộn nguyên liệu và phụ gia.
- Cấp liệu vào hệ thống đùn.
- Gia nhiệt và làm nóng chảy polymer.
- Tạo hình màng HDPE.
- Làm nguội và ổn định kích thước.
- Kiểm tra chất lượng thành phẩm.
- Cắt, cuộn và đóng gói.
Tùy công nghệ sản xuất, nhà máy có thể sử dụng phương pháp đùn màng phẳng hoặc đùn thổi. Mỗi phương pháp có cấu tạo thiết bị và cách tạo hình khác nhau.
2. Lựa chọn và kiểm tra hạt nhựa nguyên sinh đầu vào
Nguyên liệu đầu vào có ảnh hưởng trực tiếp đến khả năng gia công và chất lượng màng HDPE. Vì vậy, trước khi sản xuất, nhà máy cần lựa chọn loại hạt nhựa phù hợp với yêu cầu sản phẩm.
Đặc tính của hạt nhựa HDPE nguyên sinh
Hạt nhựa nguyên sinh sử dụng trong sản xuất màng HDPE cần có các đặc tính phù hợp như:
- Tỷ trọng đáp ứng yêu cầu của dòng vật liệu HDPE.
- Chỉ số chảy phù hợp với công nghệ đùn.
- Khả năng chịu kéo và độ giãn dài phù hợp.
- Độ ổn định nhiệt trong quá trình gia công.
- Thành phần và chất lượng nguyên liệu đồng nhất.
- Nguồn gốc và thông tin kỹ thuật rõ ràng.
Không phải mọi loại hạt nhựa HDPE nguyên sinh đều có thể sử dụng thay thế cho nhau. Nhà sản xuất cần lựa chọn cấp nguyên liệu phù hợp với công nghệ, độ dày và yêu cầu cơ học của màng thành phẩm.
Kiểm tra nguyên liệu trước khi sản xuất
Trước khi đưa vào dây chuyền, hạt nhựa cần được kiểm tra thông tin lô hàng, tài liệu kỹ thuật và tình trạng bảo quản.
Một số chỉ tiêu có thể được đánh giá gồm chỉ số chảy, tỷ trọng, độ sạch và khả năng đáp ứng yêu cầu gia công.
Việc kiểm soát đầu vào giúp hạn chế nguy cơ tạp chất, biến động nguyên liệu và sai lệch chất lượng giữa các lô sản xuất.
3. Phối trộn hạt nhựa nguyên sinh và phụ gia
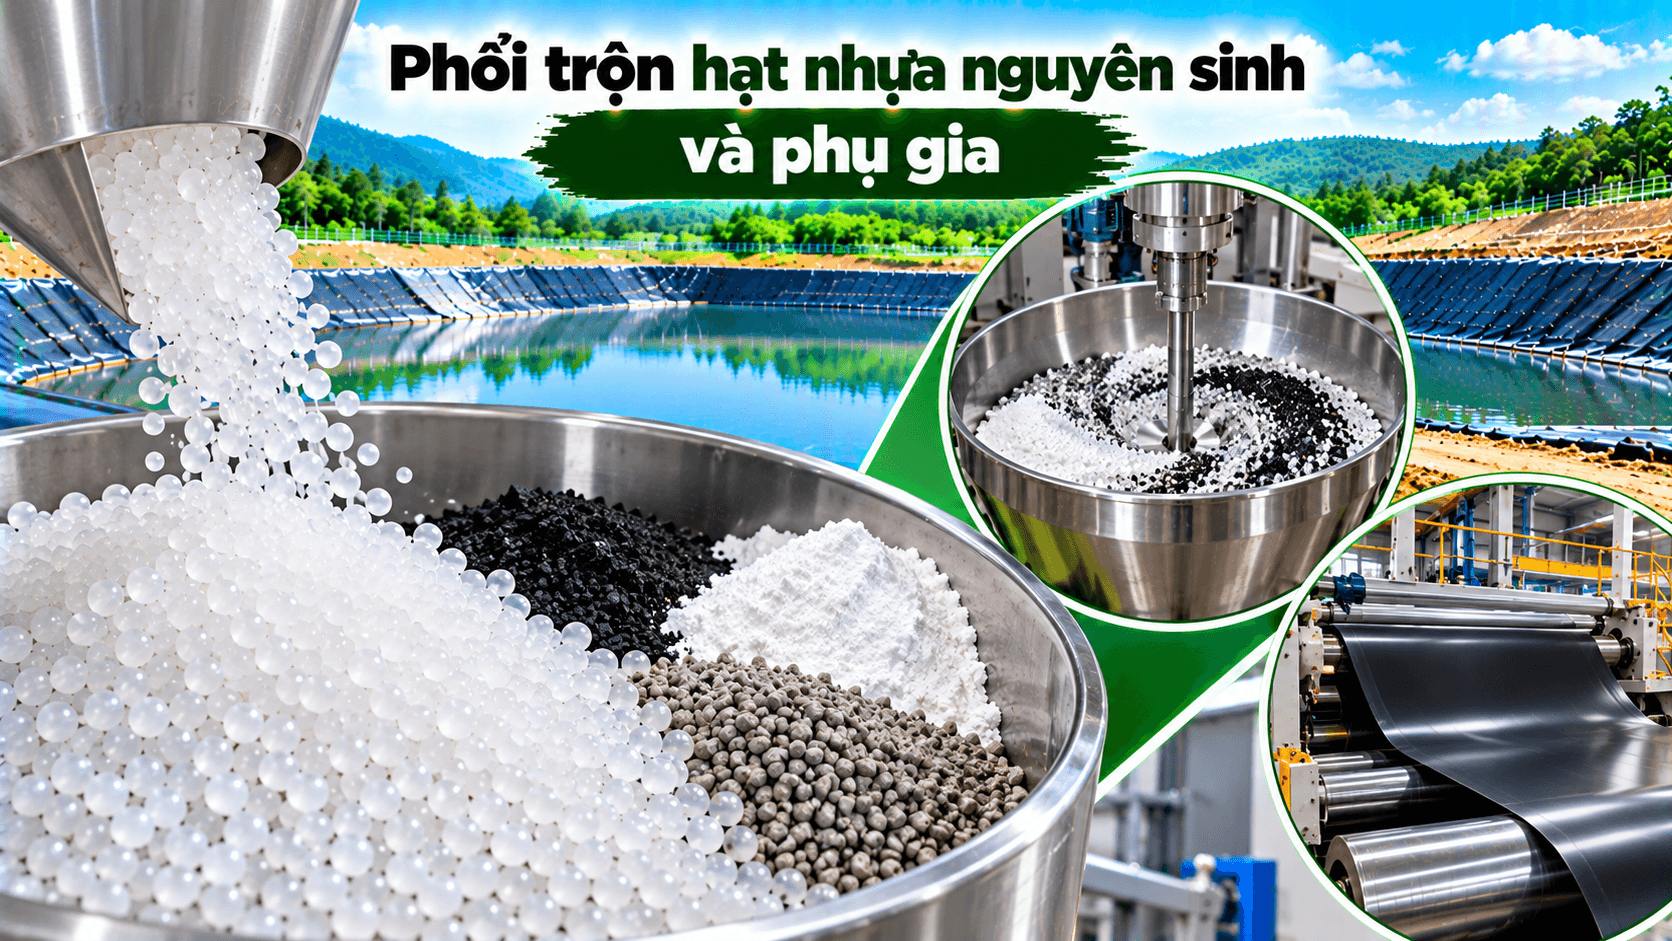
Sau khi lựa chọn nguyên liệu, nhà sản xuất tiến hành phối trộn hạt nhựa với các thành phần phụ gia theo công thức đã thiết lập.
Đây là công đoạn quan trọng nhằm tạo ra hỗn hợp vật liệu có đặc tính phù hợp với yêu cầu của màng chống thấm.
Các thành phần thường được sử dụng
Hạt nhựa HDPE nguyên sinh: Là thành phần polymer chính, quyết định nền tảng đặc tính cơ học và khả năng gia công của sản phẩm.
Carbon black: Là chất tạo màu đen và hỗ trợ bảo vệ vật liệu trước tác động của tia cực tím khi được phân tán phù hợp trong polymer.
Chất chống oxy hóa: Giúp hạn chế quá trình suy giảm polymer do oxy hóa trong quá trình gia công và sử dụng.
Các phụ gia khác: Có thể được sử dụng tùy theo công thức sản xuất và yêu cầu kỹ thuật của từng dòng màng.
Yêu cầu khi phối trộn
Các thành phần cần được định lượng chính xác và phân tán đồng đều. Nếu carbon black hoặc phụ gia không được phân tán tốt, thành phẩm có thể xuất hiện vùng không đồng nhất, ảnh hưởng đến đặc tính của màng.
Nhà sản xuất cần kiểm soát tỷ lệ phối trộn theo công thức đã được thử nghiệm, không nên thay đổi tùy tiện tỷ lệ nguyên liệu giữa các lô.
Đặc biệt, đối với màng HDPE sử dụng ngoài trời, hàm lượng carbon black và độ phân tán cần đáp ứng yêu cầu của tiêu chuẩn sản phẩm áp dụng.
4. Cấp liệu và gia nhiệt trong hệ thống đùn
Sau khi phối trộn, nguyên liệu được chuyển đến hệ thống cấp liệu của máy đùn.
Máy đùn là thiết bị trung tâm trong dây chuyền sản xuất màng HDPE. Thiết bị có nhiệm vụ vận chuyển, nén, làm nóng chảy và đồng nhất hỗn hợp polymer trước khi đưa đến bộ phận tạo hình.
Quá trình cấp liệu
Hỗn hợp hạt nhựa được đưa vào phễu cấp liệu. Hệ thống cấp liệu kiểm soát lượng nguyên liệu đi vào máy theo tốc độ sản xuất đã thiết lập.
Việc cấp liệu ổn định giúp duy trì lưu lượng polymer, hạn chế biến động trong quá trình tạo màng.
Quá trình gia nhiệt và nóng chảy
Bên trong máy đùn, trục vít quay để vận chuyển và nén nguyên liệu. Các bộ phận gia nhiệt kết hợp với nhiệt sinh ra từ quá trình ma sát và cắt trượt giúp polymer nóng chảy.
Trong quá trình này, hỗn hợp được trộn và đồng nhất để tạo thành dòng nhựa nóng chảy có tính chất phù hợp cho công đoạn tạo hình.
Kiểm soát quá trình đùn
Nhà sản xuất cần theo dõi các thông số như:
- Nhiệt độ tại các vùng gia nhiệt.
- Tốc độ quay trục vít.
- Áp suất dòng nhựa nóng chảy.
- Lưu lượng cấp liệu.
- Độ ổn định của quá trình đùn.
Các thông số cụ thể phụ thuộc vào cấp nguyên liệu, cấu hình máy và công nghệ sản xuất. Không có một mức nhiệt độ hoặc tốc độ cố định phù hợp với mọi dây chuyền.
5. Tạo hình màng HDPE bằng công nghệ đùn
Sau khi polymer được nóng chảy và đồng nhất, vật liệu được đưa đến bộ phận tạo hình để hình thành tấm màng HDPE.
Trong sản xuất công nghiệp, hai phương pháp phổ biến là đùn màng phẳng và đùn thổi. Mỗi phương pháp có đặc điểm riêng.
Công nghệ đùn màng phẳng
Với phương pháp này, nhựa nóng chảy được đưa qua đầu khuôn dạng khe để tạo thành một tấm màng liên tục.
Tấm màng sau khi ra khỏi khuôn được dẫn qua hệ thống làm nguội và các trục cán để ổn định chiều dày, bề mặt và kích thước.
Ưu điểm của công nghệ đùn màng phẳng là khả năng kiểm soát chiều rộng và độ dày thông qua hệ thống khuôn, trục cán và thiết bị điều khiển.
Công nghệ đùn thổi
Ở phương pháp đùn thổi, polymer nóng chảy được đùn qua đầu khuôn dạng vòng để tạo thành ống màng. Khí được đưa vào bên trong để làm phồng ống nhựa thành dạng bong bóng.
Sau đó, màng được làm nguội, kéo lên hệ thống dẫn hướng và cuộn thành phẩm.
Phương pháp này có thể tạo ra màng dạng ống hoặc được xử lý thành dạng tấm tùy thiết kế dây chuyền.
Kiểm soát độ dày và bề mặt
Trong quá trình tạo hình, cần kiểm soát:
- Độ dày màng theo yêu cầu sản phẩm.
- Độ đồng đều trên toàn bộ chiều rộng.
- Độ ổn định kích thước.
- Tình trạng bề mặt.
- Các khuyết tật như lỗ kim, vết rách hoặc vùng không đồng nhất.
Đây là công đoạn có ảnh hưởng lớn đến khả năng đáp ứng thông số kỹ thuật của màng HDPE thành phẩm.
6. Làm nguội, ổn định kích thước và xử lý bề mặt
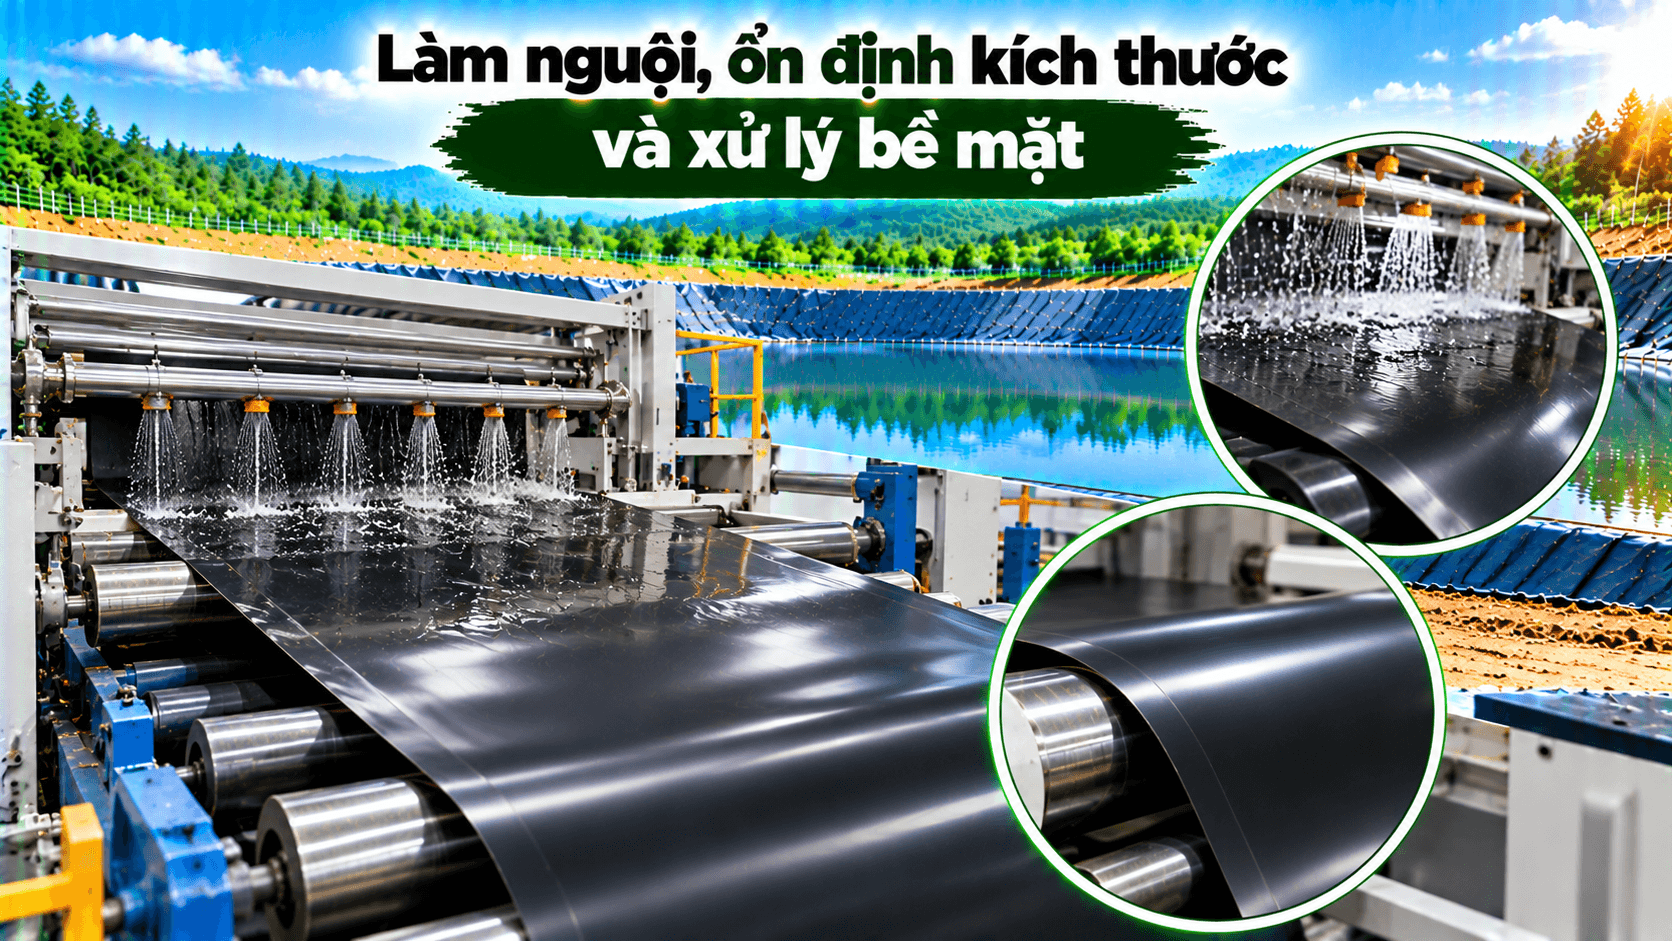
Sau khi tạo hình, màng HDPE cần được làm nguội có kiểm soát để polymer chuyển sang trạng thái ổn định.
Quá trình này giúp hạn chế biến dạng và duy trì kích thước sản phẩm.
Làm nguội màng HDPE
Tùy công nghệ, nhà máy có thể sử dụng hệ thống trục làm nguội, luồng khí hoặc các thiết bị trao đổi nhiệt phù hợp.
Tốc độ làm nguội cần được kiểm soát để tránh ảnh hưởng đến cấu trúc vật liệu và chất lượng bề mặt.
Ổn định chiều dày và kích thước
Sau khi làm nguội, màng đi qua hệ thống kéo và dẫn hướng. Các thiết bị này giúp duy trì độ căng, chiều rộng và độ phẳng của sản phẩm.
Nếu lực kéo hoặc tốc độ dây chuyền không ổn định, màng có thể xuất hiện hiện tượng co giãn, nhăn hoặc biến động kích thước.
Xử lý bề mặt
Tùy yêu cầu sản phẩm, màng HDPE có thể được sản xuất với bề mặt trơn hoặc nhám.
- Màng HDPE trơn: có bề mặt tương đối nhẵn, thường sử dụng cho đáy hồ và các khu vực cần chống thấm thông thường.
- Màng HDPE nhám: được tạo cấu trúc bề mặt nhằm tăng ma sát tại vị trí tiếp xúc với lớp vật liệu khác, thường được cân nhắc cho mái dốc và công trình có yêu cầu ổn định chống trượt.
Việc tạo nhám có thể được thực hiện bằng cấu hình thiết bị và công nghệ tạo hình chuyên dụng. Cần kiểm soát đặc tính bề mặt theo yêu cầu sản phẩm.
7. Kiểm tra chất lượng màng HDPE sau sản xuất
Sau khi hoàn thành các công đoạn tạo hình, làm nguội và ổn định kích thước, màng HDPE cần được kiểm tra trước khi đóng cuộn.
Mục đích là xác định sản phẩm có đáp ứng yêu cầu kỹ thuật và tiêu chuẩn áp dụng hay không.
Kiểm tra ngoại quan
Nhân viên kiểm soát chất lượng cần kiểm tra bề mặt màng để phát hiện:
- Lỗ kim hoặc lỗ thủng.
- Vết rách, vết xước bất thường.
- Bọt khí hoặc vùng không đồng nhất.
- Nếp gấp và biến dạng.
- Sai lệch về màu sắc hoặc bề mặt.
Kiểm tra độ dày
Độ dày cần được đo tại nhiều vị trí theo kế hoạch lấy mẫu nhằm đánh giá độ đồng đều và dung sai.
Không nên chỉ đo một điểm rồi kết luận toàn bộ cuộn màng đạt yêu cầu.
Kiểm tra các chỉ tiêu cơ học
Tùy tiêu chuẩn và yêu cầu sản phẩm, các phép thử có thể bao gồm:
- Cường độ kéo và độ giãn dài khi đứt.
- Khả năng chống xé.
- Khả năng chống đâm thủng.
- Khả năng chống nứt do ứng suất.
- Hàm lượng carbon black và độ phân tán.
- Khả năng chống lão hóa oxy hóa.
Các phương pháp thử cần được lựa chọn phù hợp với tiêu chuẩn sản phẩm. Ví dụ, GRI-GM13 là một tiêu chuẩn kỹ thuật thường được tham chiếu cho màng địa kỹ thuật HDPE.
Kiểm tra và lưu hồ sơ chất lượng
Kết quả kiểm tra cần được ghi nhận theo từng lô hoặc cuộn sản phẩm. Hồ sơ này giúp truy xuất nguồn gốc và đối chiếu khi khách hàng yêu cầu.
Với công trình quan trọng, chủ đầu tư có thể yêu cầu kiểm tra mẫu độc lập để xác nhận chất lượng màng trước khi đưa vào thi công.
8. Cắt cuộn, đóng gói và xuất xưởng màng HDPE
Sau khi vượt qua các bước kiểm tra chất lượng, màng HDPE được đưa sang công đoạn hoàn thiện và đóng gói.
Cắt và cuộn thành phẩm
Màng được cắt theo chiều rộng và chiều dài thiết kế của từng dòng sản phẩm. Sau đó, thiết bị cuộn màng sẽ thu sản phẩm thành từng cuộn có kích thước phù hợp.
Quá trình cuộn cần duy trì độ căng hợp lý để hạn chế nhăn, gấp hoặc làm biến dạng màng.
Đóng gói và nhận diện sản phẩm
Mỗi cuộn màng cần có thông tin nhận diện cơ bản như:
- Tên nhà sản xuất.
- Tên hoặc mã sản phẩm.
- Độ dày danh nghĩa.
- Chiều rộng và chiều dài cuộn.
- Số lô sản xuất.
- Ngày sản xuất.
- Thông tin tiêu chuẩn áp dụng nếu có.
Bảo quản trước khi giao hàng
Cuộn màng cần được bảo quản tại khu vực phù hợp, tránh vật sắc nhọn, va đập và những điều kiện có thể gây hư hỏng.
Khi vận chuyển, cần sử dụng phương tiện và thiết bị nâng hạ phù hợp để không làm rách, móp hoặc biến dạng cuộn màng.
Kết luận
Quy trình sản xuất màng chống thấm HDPE từ hạt nhựa nguyên sinh bao gồm nhiều công đoạn liên tiếp, từ lựa chọn nguyên liệu, phối trộn phụ gia, đùn tạo hình, làm nguội đến kiểm tra và đóng gói thành phẩm.
Mỗi công đoạn đều ảnh hưởng đến chất lượng cuối cùng. Nguyên liệu tốt là nền tảng quan trọng nhưng chưa đủ để bảo đảm màng HDPE đạt tiêu chuẩn. Nhà sản xuất còn phải kiểm soát công nghệ, thiết bị, độ dày, đặc tính cơ học và chất lượng bề mặt.
Đối với chủ đầu tư, việc tìm hiểu quy trình sản xuất giúp đánh giá tốt hơn nguồn gốc và chất lượng vật liệu trước khi lựa chọn màng HDPE cho công trình. Nên ưu tiên sản phẩm có thông số kỹ thuật rõ ràng, hồ sơ truy xuất đầy đủ và kết quả kiểm định phù hợp với mục đích sử dụng.
9. Liên hệ tư vấn
Quý khách có nhu cầu mua sản phẩm, vui lòng liên hệ Công ty TNHH Công nghệ xanh Gia Khánh để được tư vấn
Hotline: 0964.830.888