

1. Hàn màng HDPE là gì? Vì sao cần đúng kỹ thuật?
Hàn màng HDPE là quá trình liên kết các tấm màng polyethylene tỷ trọng cao bằng nhiệt hoặc phương pháp hàn phù hợp, tạo thành hệ thống chống thấm liên tục. Kỹ thuật này được sử dụng trong các công trình như hồ nuôi tôm, hồ chứa nước, hồ xử lý nước thải, hầm biogas và bãi chôn lấp chất thải.
Khác với việc chỉ trải màng rồi chồng mí, hàn màng HDPE tạo liên kết tại vị trí tiếp giáp giữa các tấm. Chất lượng mối hàn ảnh hưởng trực tiếp đến khả năng ngăn thấm, độ bền và tuổi thọ của hệ thống.
Nếu nhiệt độ, tốc độ hàn hoặc áp lực ép không phù hợp, mối nối có thể bị hàn thiếu, cháy vật liệu, biến dạng hoặc không đạt cường độ yêu cầu. Bụi bẩn, hơi ẩm và nếp nhăn tại khu vực chồng mí cũng có thể ảnh hưởng đến chất lượng liên kết.
Vì vậy, quy trình hàn màng HDPE đúng kỹ thuật cần bao gồm chuẩn bị vật liệu, lựa chọn thiết bị, thiết lập thông số theo điều kiện thực tế, kiểm tra mối hàn và nghiệm thu trước khi đưa công trình vào sử dụng.
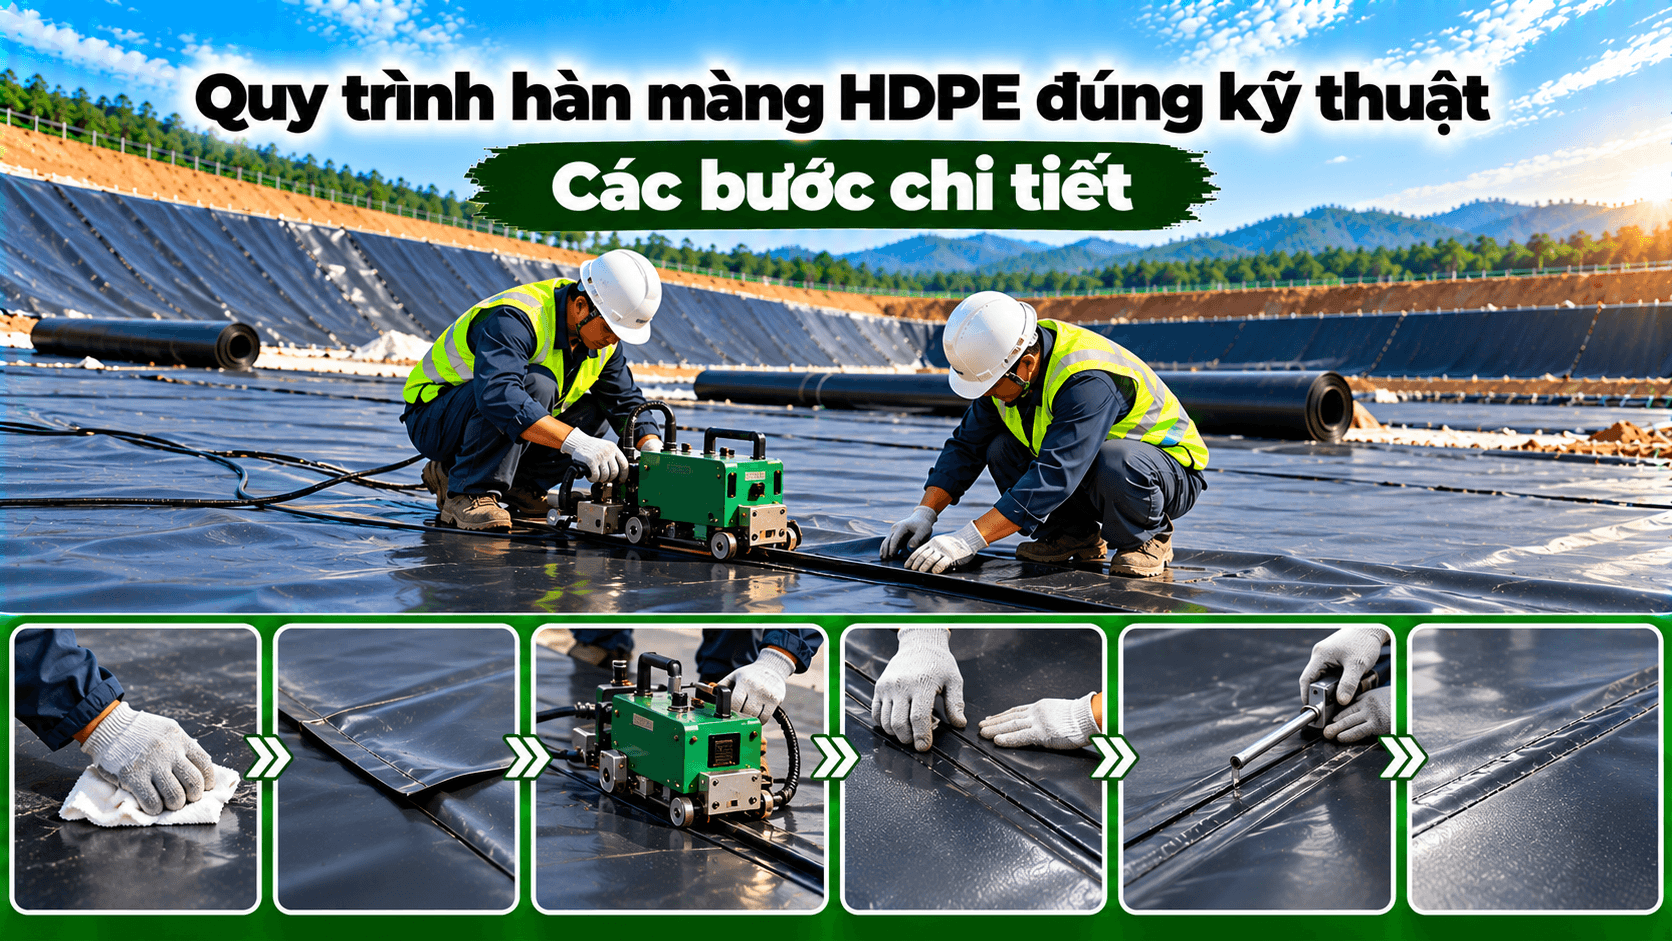
2. Các phương pháp hàn màng HDPE phổ biến
Tùy độ dày màng, cấu tạo bề mặt và vị trí thi công, đơn vị thi công có thể sử dụng những phương pháp hàn khác nhau.
Hàn nhiệt kép bằng máy hàn nêm nóng
Đây là phương pháp phổ biến khi nối các tấm màng HDPE có bề mặt phù hợp. Máy sử dụng nêm gia nhiệt làm nóng vùng tiếp xúc, sau đó hệ thống con lăn ép hai lớp màng để tạo liên kết.
Mối hàn thường tạo thành hai đường hàn song song có một kênh khí ở giữa. Kênh này cho phép kiểm tra kín bằng phương pháp thử áp lực khí theo quy trình được phê duyệt.
Phương pháp hàn nêm nóng thường phù hợp với các đường hàn dài, liên tục tại đáy hồ, mái dốc và những khu vực có thể bố trí máy chạy ổn định.
Hàn đùn
Hàn đùn sử dụng thiết bị làm nóng vật liệu hàn tương thích, sau đó đưa nhựa nóng chảy vào khu vực nối để tạo liên kết. Trước khi hàn, bề mặt thường cần được làm sạch và xử lý theo hướng dẫn của nhà sản xuất.
Phương pháp này thường được sử dụng tại các vị trí mà máy hàn nêm nóng khó tiếp cận, chẳng hạn góc, đầu nối, chi tiết xuyên màng, các điểm sửa chữa hoặc những đường hàn ngắn.
Hàn bằng khí nóng
Hàn khí nóng sử dụng luồng khí được gia nhiệt để làm mềm bề mặt màng tại vùng nối. Tùy cấu tạo màng và yêu cầu kỹ thuật, phương pháp này có thể được sử dụng cho một số chi tiết hoặc công việc chuyên biệt.
Không phải mọi loại màng HDPE hay mọi vị trí đều phù hợp với hàn khí nóng. Cần tuân thủ quy trình đã được nhà sản xuất hoặc đơn vị kỹ thuật phê duyệt.
3. Chuẩn bị trước khi hàn màng HDPE
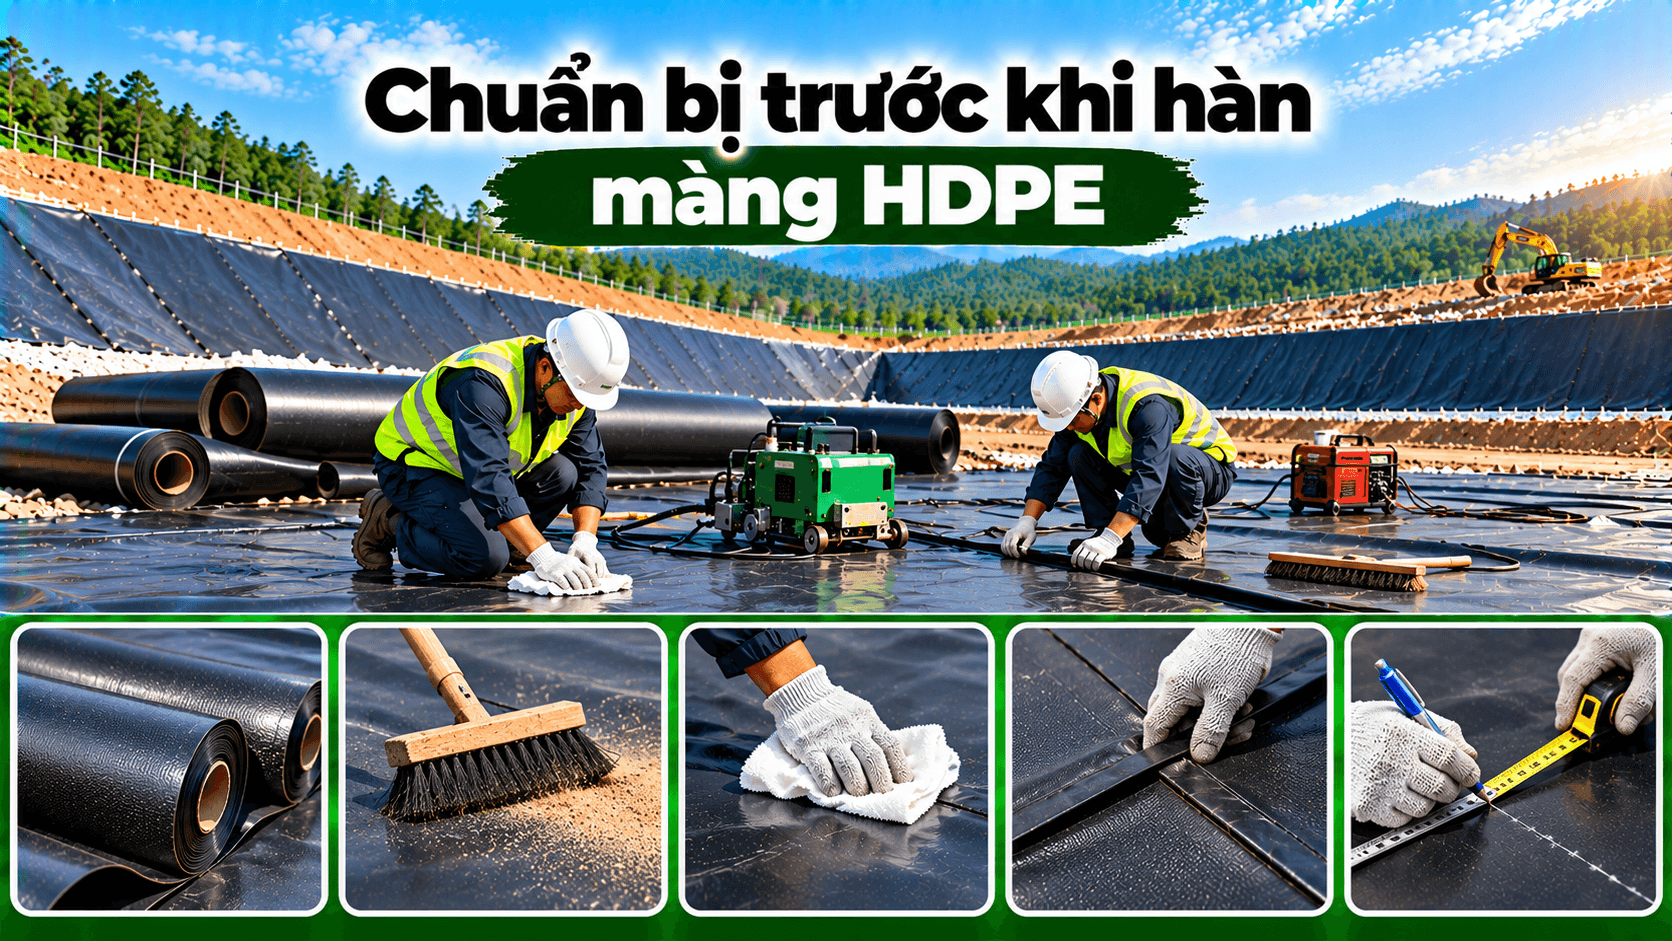
Khâu chuẩn bị ảnh hưởng lớn đến độ ổn định của quá trình hàn. Trước khi vận hành thiết bị, cần kiểm tra các yếu tố sau.
Kiểm tra vật liệu: Xác nhận loại màng, độ dày, tình trạng bề mặt và tính tương thích với phương pháp hàn. Màng không được có vết rách, thủng hoặc biến dạng vượt giới hạn cho phép.
Chuẩn bị nền và bố trí tấm màng: Nền phải đáp ứng yêu cầu thiết kế, không có vật sắc nhọn gây hư hỏng. Các tấm màng được trải theo sơ đồ đã duyệt, hạn chế nếp gấp và tạo phần chồng mí phù hợp với thiết bị cùng quy trình hàn.
Làm sạch vùng chồng mí: Loại bỏ đất, bụi, dầu mỡ và các chất bẩn có thể cản trở liên kết. Nếu bề mặt ẩm hoặc có nước đọng, cần xử lý theo hướng dẫn kỹ thuật trước khi hàn.
Kiểm tra thiết bị: Đảm bảo máy hàn, bộ phận gia nhiệt, con lăn ép, nguồn điện và các thiết bị đo hoạt động bình thường. Thiết bị phải được bảo trì và sử dụng đúng hướng dẫn.
Chuẩn bị kế hoạch kiểm soát chất lượng: Xác định vị trí các đường hàn, mã nhận diện, phương pháp thử nghiệm, tiêu chí chấp nhận và cách ghi nhận kết quả. Nên thực hiện mối hàn thử khi bắt đầu ca làm việc, khi thay đổi điều kiện thi công hoặc khi quy trình dự án yêu cầu.
4. Quy trình hàn màng HDPE bằng máy hàn nêm nóng
Đối với các đường hàn dài, máy hàn nêm nóng thường giúp tăng tính đồng đều và năng suất. Trình tự tổng quát gồm các bước sau.
Bước 1: Định vị và chồng mí màng
Đặt hai tấm màng đúng vị trí theo sơ đồ thi công. Kiểm tra phần chồng mí trên toàn bộ chiều dài đường nối, bảo đảm hai lớp màng không bị lệch hoặc có nếp gấp lớn tại vùng máy đi qua.
Chiều rộng chồng mí cần tuân thủ yêu cầu của nhà sản xuất, loại máy và biện pháp thi công đã được duyệt. Không nên áp dụng một kích thước cố định cho mọi loại màng.
Bước 2: Thiết lập thông số hàn
Điều chỉnh nhiệt độ, tốc độ di chuyển và lực ép theo loại màng, độ dày, điều kiện môi trường và hướng dẫn thiết bị. Các thông số này có quan hệ chặt chẽ với nhau, vì vậy không nên tăng nhiệt độ hoặc thay đổi tốc độ một cách tùy tiện.
Bước 3: Thực hiện hàn thử
Tiến hành mối hàn thử trên vật liệu tương ứng trong điều kiện thi công thực tế. Sau khi mẫu nguội theo quy trình, kiểm tra ngoại quan và thử nghiệm theo yêu cầu để xác nhận thông số phù hợp.
Nếu kết quả không đạt, cần điều chỉnh thông số và thử lại trước khi hàn đại trà.
Bước 4: Tiến hành hàn đường dài
Đưa máy vào đúng vị trí chồng mí, vận hành theo hướng dẫn và duy trì chuyển động ổn định. Người vận hành cần quan sát liên tục để phát hiện hiện tượng lệch mí, nhăn màng, gián đoạn hoặc biến dạng bất thường.
Khi cần dừng máy, phải xử lý điểm đầu và điểm cuối đường hàn theo quy trình được duyệt để tránh tạo vùng nối yếu.
Bước 5: Kiểm tra ngoại quan
Sau khi mối hàn nguội, kiểm tra độ liên tục, độ thẳng, dấu hiệu cháy, thủng, nhăn hoặc tách lớp. Các vị trí bất thường phải được đánh dấu và xử lý theo quy trình sửa chữa.
Bước 6: Thử nghiệm và ghi nhận kết quả
Với mối hàn kép có kênh khí, có thể áp dụng thử áp lực khí theo phương pháp và tiêu chí đã được dự án chấp thuận. Những mối hàn không có kênh khí hoặc các chi tiết đặc biệt cần phương pháp kiểm tra phù hợp khác.
Kết quả kiểm tra cần được ghi nhận theo vị trí, mã đường hàn, thời điểm, người thực hiện và biện pháp khắc phục nếu có.
5. Quy trình hàn đùn tại góc, đầu nối và vị trí sửa chữa
Hàn đùn thường được sử dụng tại các vị trí phức tạp mà máy hàn nêm nóng khó thao tác. Do đây là phương pháp phụ thuộc nhiều vào kỹ năng của người vận hành và khâu chuẩn bị bề mặt, cần kiểm soát chặt chẽ từng bước.
Bước 1: Chuẩn bị vị trí nối. Xác định rõ khu vực cần hàn, kiểm tra tình trạng màng và xử lý những phần bị nhăn hoặc hư hỏng theo biện pháp được duyệt.
Bước 2: Làm sạch bề mặt. Loại bỏ bụi, bùn, dầu mỡ và chất bẩn. Nếu cần mài hoặc xử lý bề mặt, phải tuân thủ hướng dẫn kỹ thuật, tránh làm mỏng màng quá mức hoặc tạo vết xước sâu.
Bước 3: Chuẩn bị vật liệu hàn. Sử dụng vật liệu hàn tương thích với màng HDPE và thiết bị. Kiểm tra tình trạng vật liệu, nhiệt độ vận hành và điều kiện môi trường.
Bước 4: Thực hiện hàn đùn. Làm nóng và đưa vật liệu hàn vào vùng nối theo đúng quy trình. Người vận hành cần kiểm soát đường hàn liên tục, hình dạng đường đắp và mức độ liên kết với bề mặt màng.
Bước 5: Để nguội và kiểm tra. Không kéo, bẻ hoặc tác động lên vùng hàn khi vật liệu chưa đạt trạng thái cho phép. Sau đó, kiểm tra ngoại quan và thực hiện thử nghiệm phù hợp với vị trí nối.
Đối với vết thủng hoặc vùng màng hư hỏng, phương án sửa chữa cần xác định phạm vi xử lý và hình dạng miếng vá theo hướng dẫn kỹ thuật. Không nên chỉ đắp nhựa lên vị trí hư hỏng mà không đánh giá nền màng và chất lượng liên kết xung quanh.
6. Cách kiểm tra chất lượng mối hàn màng HDPE
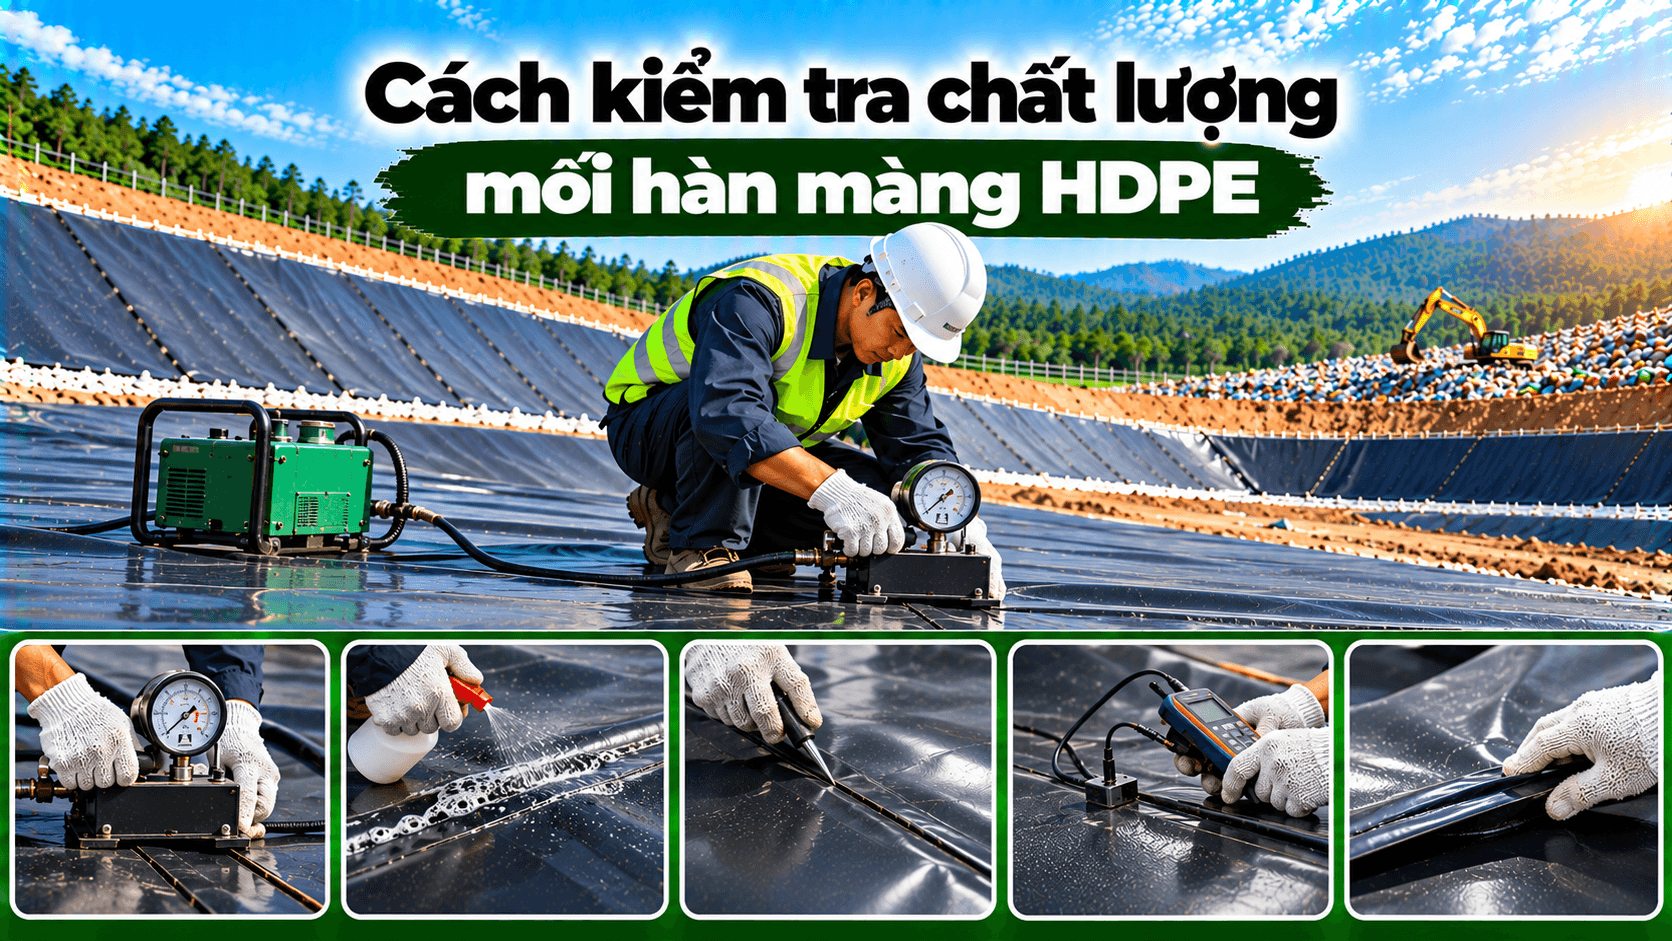
Kiểm tra mối hàn là bước bắt buộc trong quy trình kiểm soát chất lượng công trình chống thấm. Phương pháp được chọn phụ thuộc vào loại mối hàn, hình dạng đường nối và yêu cầu nghiệm thu.
Kiểm tra ngoại quan
Quan sát toàn bộ đường hàn để phát hiện các khuyết tật như hàn không liên tục, lệch mí, cháy màng, thủng, nếp nhăn hoặc dấu hiệu bong tách. Kiểm tra ngoại quan là bước ban đầu, không thay thế thử nghiệm khi dự án yêu cầu.
Thử kênh khí
Đối với mối hàn kép có kênh khí phù hợp, có thể dùng thiết bị thử áp lực khí để kiểm tra tính liên tục của đường hàn. Quy trình phải quy định áp lực thử, thời gian theo dõi, cách đánh giá kết quả và yêu cầu an toàn. Không sử dụng một mức áp lực hoặc thời gian chung nếu chưa đối chiếu với tiêu chuẩn áp dụng.
Thử hộp chân không
Phương pháp hộp chân không có thể được áp dụng cho một số mối hàn hoặc chi tiết màng phù hợp. Thiết bị tạo vùng chân không cục bộ để hỗ trợ phát hiện rò rỉ tại khu vực được kiểm tra.
Thử phá hủy mẫu
Có thể lấy mẫu tại các vị trí được chỉ định để đánh giá cường độ và dạng phá hủy của mối hàn. Vị trí lấy mẫu, tần suất thử, phương pháp thử và tiêu chí chấp nhận phải theo hồ sơ chất lượng của dự án.
Nếu mẫu không đạt, cần xác định phạm vi ảnh hưởng, tiến hành sửa chữa và thử lại theo quy trình được phê duyệt. Không được che phủ hoặc đưa vào sử dụng những vị trí chưa hoàn tất kiểm tra theo yêu cầu nghiệm thu.
7. Những lỗi thường gặp khi hàn màng HDPE và cách khắc phục
Một số lỗi phổ biến có thể làm giảm độ bền mối hàn hoặc gây rò rỉ trong quá trình sử dụng.
- Nhiệt độ quá thấp: Có thể khiến bề mặt màng không đủ nóng để tạo liên kết tốt. Cần kiểm tra thiết bị và hiệu chỉnh thông số thông qua mối hàn thử.
- Nhiệt độ quá cao: Có thể làm màng biến dạng, cháy hoặc suy giảm tính chất. Cần kiểm tra lại nhiệt độ, tốc độ và lực ép.
- Tốc độ hàn không phù hợp: Tốc độ quá nhanh có thể khiến vật liệu chưa đủ thời gian tạo liên kết; quá chậm có thể gây quá nhiệt. Cần hiệu chỉnh đồng bộ với nhiệt độ và lực ép.
- Bề mặt chồng mí bẩn hoặc ẩm: Làm giảm chất lượng liên kết. Cần vệ sinh và xử lý bề mặt trước khi hàn.
- Màng bị nhăn hoặc lệch: Có thể tạo vùng hàn không đồng đều. Cần căn chỉnh tấm màng và kiểm soát quá trình trải trước khi vận hành máy.
- Bỏ qua thử nghiệm mối hàn: Khiếm khuyết có thể không được phát hiện trước khi phủ lớp tiếp theo. Cần tuân thủ kế hoạch kiểm tra và lưu hồ sơ đầy đủ.
- Sửa chữa không đúng quy trình: Miếng vá hoặc đường hàn đắp không đạt có thể tiếp tục gây rò rỉ. Cần xử lý theo phương án kỹ thuật và kiểm tra lại sau sửa chữa.
Các thông số hàn không nên được sao chép nguyên xi giữa các công trình. Chúng phải được xác nhận bằng thử nghiệm và điều chỉnh theo loại màng, thiết bị, điều kiện thời tiết và quy trình được phê duyệt.
8. Lưu ý để mối hàn HDPE bền chắc và kín nước
Để nâng cao chất lượng thi công, cần phối hợp giữa lựa chọn vật liệu, năng lực nhân sự, thiết bị và quy trình nghiệm thu.
- Sử dụng màng có nguồn gốc rõ ràng, thông số kỹ thuật phù hợp với thiết kế.
- Bố trí nhân sự có kinh nghiệm và được hướng dẫn vận hành đúng loại máy hàn.
- Thực hiện hàn thử khi bắt đầu công việc hoặc khi điều kiện thi công thay đổi theo yêu cầu chất lượng.
- Kiểm soát nhiệt độ, tốc độ và lực ép; lưu lại các thông số cần thiết trong hồ sơ thi công.
- Hạn chế hàn khi điều kiện thời tiết hoặc bề mặt không đáp ứng quy trình đã duyệt.
- Kiểm tra toàn bộ mối nối, sửa chữa khuyết tật và nghiệm thu trước khi thi công lớp phủ.
- Bảo vệ màng sau khi hàn, tránh thiết bị, đá sắc cạnh và thao tác kéo lê làm hư hỏng bề mặt.
Kết luận: Quy trình hàn màng HDPE đúng kỹ thuật không chỉ là thao tác nối hai tấm màng mà còn bao gồm chuẩn bị bề mặt, lựa chọn phương pháp, xác nhận thông số, kiểm tra mối hàn và nghiệm thu. Thực hiện đầy đủ các bước giúp hạn chế nguy cơ rò rỉ và nâng cao độ tin cậy của hệ thống chống thấm.
9. Liên hệ tư vấn
Quý khách có nhu cầu mua sản phẩm, vui lòng liên hệ Công ty TNHH Công nghệ xanh Gia Khánh để được tư vấn
Hotline: 0964.830.888